


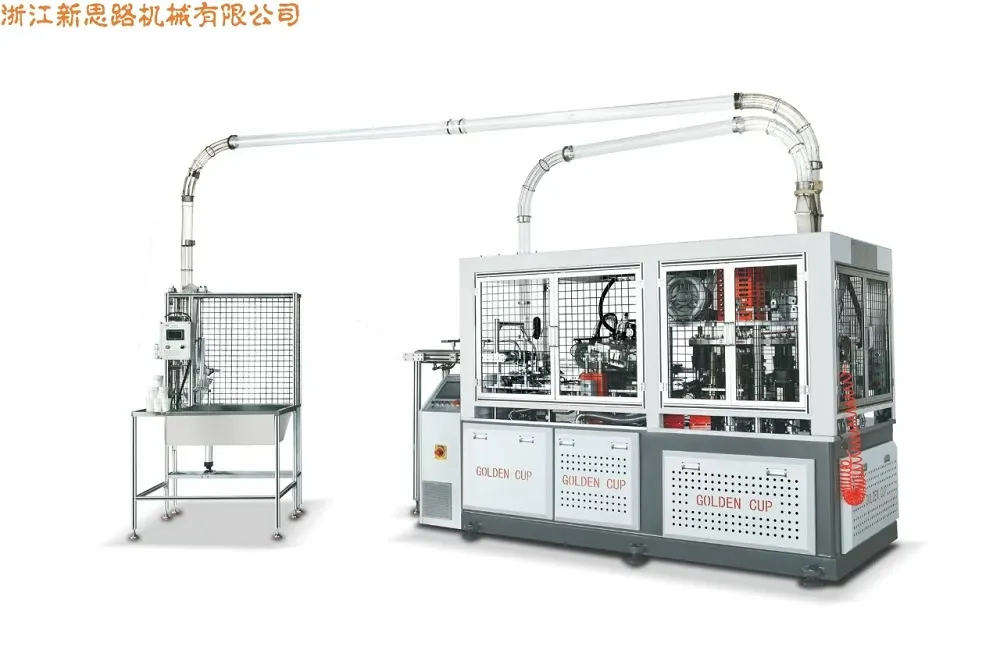
Преминот кон пакување за прехранбени производи базирани на влакна изврши невиден притисок врз производителите да испорачуваат чинии кои се структурно сигурни, визуелно конзистентни и компатибилни со модерните премази. НаXSL-2000S/XSL-2000F Машина за чинии за салати / квадратна машина за сад за хартијаја адресира оваа конвергенција на барањата преку платформа за формирање двоен модел што го одделува производството на тркалезни чинии од производството на квадратни чинии додека го споделува основниот пренос, контролата и инженерството за хигиена. Оваа статија ја испитува техничката архитектура на машината, компатибилноста на материјалите, логиката за одржување и патиштата за интеграција, нудејќи им на инженерите за производство и стратезите за пакување структурирана референца за проценка дали платформата се усогласува со операциите на услугата за храна со голем обем и одржливост.
- Зошто побарувачката на чинии базирани на влакна ги преобликува производствените приоритети
- Логика со двоен модел: Формирање на тркалезни наспроти квадратни чинии
- Техничка архитектура и контрола на движење
- Пристапност за хигиенско инженерство и одржување
- Компатибилност на материјали и перформанси на бариери
- Интеграција со Sleeve и Inspection Systems
- Граници на изведба и оперативни реалности
- Најчесто поставувани прашања
1. Зошто побарувачката на чинии базирани на влакна ги преобликува производствените приоритети
Операторите за храна се движат кон структурна промена во тоа како се пакуваат готовите оброци. Регулаторниот притисок врз пластиката за еднократна употреба, во комбинација со претпочитањето на потрошувачите за материјали што може да се компостираат и рециклираат, ја забрза замената на обликуваните пластични чинии со алтернативи од картон низ салатите, облак-кујните и синџирите за брза услуга. Форматите на хартиените чинии сега претставуваат сè поголем удел во пакувањето храна за носење, а глобалниот пазар на хартиени чинии е проектиран да се прошири со сложена годишна стапка од приближно 6,5% до почетокот на 2030-тите[референца:0]. Ова проширување не е само приказна за волумен; тоа е приказна за спецификации, бидејќи чиниите со влакна мора да работат под услови кои пластиката претходно се ракувала без приговор.
Салатите воведуваат специфичен сет на инженерски ограничувања. Тие бараат доволна ригидност за да се спротивстават на деформација кога се полни со густи, влажни состојки. Ним им требаат преградни слоеви кои спречуваат миграција на влага и боење на масло без да се загрози рециклирањето. Тие мора да се вгнездуваат ефикасно за логистика додека чисто се одвојуваат за време на бришење на брзи линии. И тие сè повеќе носат графика на брендот што бара прецизно формирање на шевовите и димензионална повторливост. За производните тимови, наXSL-2000S/XSL-2000F Машина за чинии за салати / квадратна машина за сад за хартијаплатформата влегува во овој пејзаж не како генеричка чашка, туку како систем фокусиран на чинија со различни кружни и квадратни конфигурации.
2. Логика со двоен модел: Формирање на тркалезни наспроти квадратни чинии
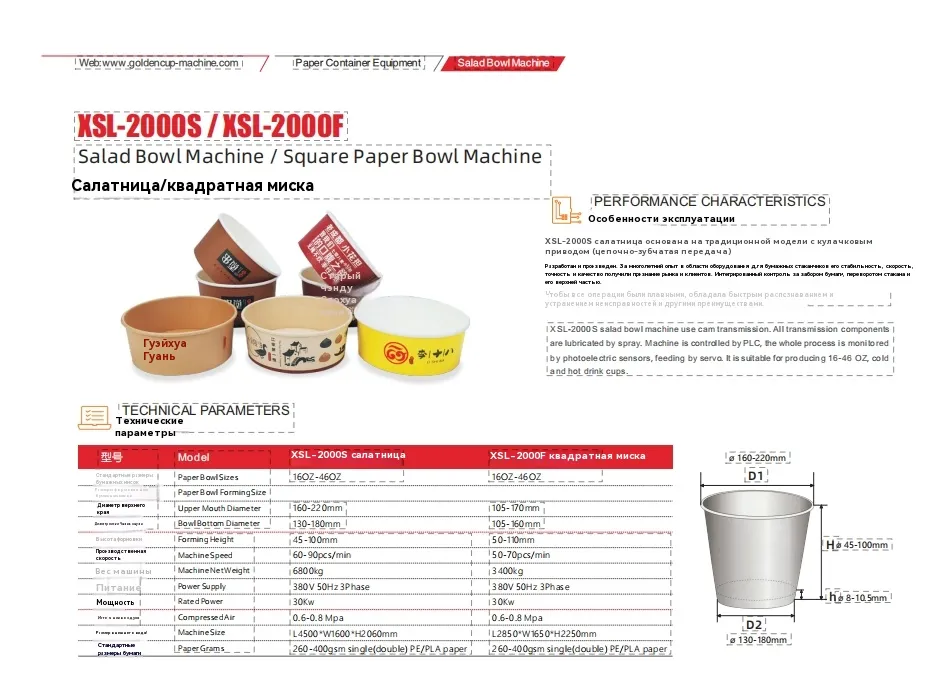
Платформата е организирана околу две варијанти на модели кои делат заедничка основа за контрола и пренос, но се разликуваат во формирањето на геометријата. XSL-2000S е конфигуриран за тркалезни чинии за салата, со опсег на големина од 160–220 mm во дијаметарот на горниот дел на устата и 130–180 mm во дијаметар на дното, со висина на формирање од 45–100 mm. XSL-2000F е конфигурација на квадратна чинија, со опсег на дијаметар на горната уста од 105–170 mm, опсег на долен дијаметар од 105–130 mm и висина на формирање од 50–110 mm. Двете варијанти се однесуваат на опсегот на капацитет од 16–46 oz што доминира во салата, чинија со житарки и пакување за подготовка на оброци.
Овој пристап со двоен модел е важен бидејќи квадратните чинии и тркалезните чинии не се заменливи во операциите низводно. Квадратните формати ја максимизираат волуметриската ефикасност за време на транспортот и презентацијата на полиците, додека тркалезните формати се усогласуваат со конвенционалните залихи на капаците и кружните алатки за бришење. Производниот кат што опслужува повеќе клиенти или програми од мени има придобивки од едно семејство на машини што може да се конфигурира според геометријата без повторно да се изгради целата оперативна логика околу непозната платформа.
Карактеристики на заедничка платформа
- Структурно раздвојување во стил на работна површинаја изолира формата на калапот од единицата за пренос, одржувајќи ја производната зона различна од подмачканите механички компоненти[референца:1].
- Затворен преносен системседи под рамката на масата, со автоматско подмачкување и механизам за индексирање од типот на буре за непречено индексирачко движење[референца:2].
- Контрола базирана на PLCсо фотоелектрично следење и серво напојување поддржува повторливи циклуси на формирање и ја намалува рачната интервенција при прилагодување на големината[референца:3].
3. Техничка архитектура и контрола на движење
Архитектурата на движење на машината е изградена околу трансмисија управувана од камери со погон на надолжно вратило. Преносот со камери е намерен избор во формирањето на садот бидејќи произведува механички синхронизирана низа на празно напојување, пред-формирање, финално формирање и исфрлање без да се потпира исклучиво на електронското тајмирање за секоја оска. Резултатот е ритам кој е механички дефиниран и затоа е помалку чувствителен на мали флуктуации во серво одговорот за време на долгите производствени работи.
Серво-хранењето го регулира воведувањето на празно хартија, додека фотоелектричното следење ја следи регистрацијата на претходно испечатената хартија. Оваа комбинација е особено релевантна за чинии кои носат графика на брендот или премази кои се применуваат во регистарот. Кога печатената шема ќе се помести, фотоелектричниот систем го детектира отстапувањето и серво доводот ја коригира празното место пред да се формира. Контролниот систем ги консолидира овие функции во еден PLC интерфејс, дозволувајќи им на операторите да ги приспособат параметрите за формирање и да ги следат условите за дефект од еден панел наместо да координираат посебни потсистеми.
Движење и контролни елементи на јадрото
- Пренос на камера:механички синхронизирана секвенца на формирање со надолжен погон на вратило.
- Индексирање од типот на буре:непречено и издржливо наизменично движење за масата за мувла.
- Контрола на PLC:централизирано управување со параметри и дијагностика на дефекти.
- Серво хранење:прецизно позиционирање на празно, особено за регистрирано печатење.
- Фотоелектрично следење:континуирано следење на регистрацијата во текот на производството.
4. Пристапност за хигиенско инженерство и одржување
Во производството на пакување во контакт со храна, хигиената не е завршница која се применува на крајот од линијата; тоа е својство на геометријата на машината. Структурата на платформата во стилот на работната површина создава физичко одвојување помеѓу областа за формирање на калапот и системот за пренос. Прашината од хартија и остатоците од влакна создадени за време на формирањето остануваат во производната зона, додека подмачканите камери, шахтите и механизмите за индексирање остануваат затворени долу. Ова раздвојување го намалува ризикот од миграција на лубрикантот во протокот на производот и го поедноставува чистењето бидејќи операторите не се движат околу откриените механички врски.
Автоматското подмачкување на компонентите на менувачот дополнително го поддржува планирањето на одржување. Наместо интервали на рачно подмачкување кои зависат од дисциплината на операторот, затворениот менувач добива лубрикант преку контролиран систем. За постројки кои работат со повеќе смени, ова ја намалува варијабилноста воведена со распоредот за рачно одржување и го одржува менувачот во постабилна работна состојба со текот на времето.
Избори за дизајн ориентирани кон одржување
- Формирање пристапност на мувла без демонтирање на куќиштето на менувачот.
- Затворените точки за подмачкување ја намалуваат изложеноста на прашина од хартија и остатоци од влакна.
- Индексирањето на барел го намалува оптоварувањето на ударот во споредба со некои алтернативи за погон со прекини.
- Дијагностиката на PLC го скратува времето за решавање проблеми со идентификување на локации и услови на дефекти.
5. Компатибилност на материјали и перформанси на бариери
Машината прифаќа залихи хартија обложена со единечна PE, двојно PE и PLA во опсегот 260–400 GSM за двете варијанти на модели. Овој материјален прозорец е значаен бидејќи го опфаќа практичниот опсег на апликации на чинии. Полесните залихи во долниот дел од асортиманот одговараат на сува или минимално влажна содржина, додека потешките залихи и двојните PE или PLA облоги поддржуваат салати со преливи, чинии со житарки со сосови и формати за подготовка на разладени оброци кои вршат постојан притисок на влага на рабовите и долниот радиус.
Хартијата обложена со PLA станува сè порелевантна бидејќи брендовите бараат решенија за бариера што може да се компостираат што се усогласуваат со тековите за обновување на влакна. Параметрите за формирање на машината може да се прилагодат за да се приспособат на малку различните карактеристики на лизгање и одговор на топлина на PLA во споредба со полиетилен. Производителите кои го оценуваат преминот од PE во PLA треба да ја потврдат температурата на формирање, времето на задржување и притисокот на шевовите на специфичната залиха на хартија што имаат намера да ја користат, бидејќи хемијата на облогата варира помеѓу добавувачите и PLC на машината овозможува складирање на рецепти за повторливи промени.
| Спецификација | XSL-2000S (Круг сад за салата) | XSL-2000F (квадрат хартиен сад) |
|---|---|---|
| Големини на хартиени чинии | 16 oz - 46 oz | 16 oz - 46 oz |
| Дијаметар на горниот дел на устата | 160 – 220 mm | 105 – 170 мм |
| Долен дијаметар | 130 – 180 мм | 105 – 130 мм |
| Висина на формирање | 45 – 100 мм | 50 – 110 мм |
| Брзина на машината | 60 – 90 парчиња/мин | 50 – 70 парчиња/мин |
| Нето тежина на машината | 680 кг | 3.400 кг |
| Напојување | 380 V 50 Hz 3-фазен | 380 V 50 Hz 3-фазен |
| Номинална моќност | 30 kW | 30 kW |
| Компримиран воздух | 0,6 - 0,8 Mpa | 0,6 - 0,8 Mpa |
| Големина на машината | L4500 × W1600 × H2060 mm | L2850 × W1650 × H2250 mm |
| Хартија грама | 260 – 400 GSM (единечно/двојно PE/PLA) | 260 – 400 GSM (единечно/двојно PE/PLA) |
6. Интеграција со Sleeve и Inspection Systems
Машината за формирање чинии ретко работи како изолиран остров во зрели производствени капацитети. Платформата поддржува поврзување со апликаторот со ракави XSL-1500TW, овозможувајќи производство на чинии со двојни или брановидни ѕидови[референца:4]. Конструкцијата со двоен ѕид ја подобрува изолацијата и структурната цврстина, додека геометријата со брановидни ѕидови додава и термички перформанси и карактеристична тактилна површина што брендовите ја користат за врвно позиционирање. Способноста да се додаде апликатор на ракави низводно значи дека истата платформа за формирање може да опслужува и производни линии со еден ѕид и со двојни ѕидови без да се дуплира средството за формирање на основата.
Изборната визуелна инспекција може да се интегрира и за автоматско откривање на квалитетот[референца:5]. Визуелната проверка е особено важна за чинии со печатена графика или критични толеранции на димензиите, бидејќи може да го означи неусогласеноста на шевовите, прескокнувањето на облогата или димензионалното поместување пред готовиот сад да стигне до пакувањето. За операции кои обезбедуваат синџири за прехранбени услуги со строги спецификации за пакување, овој слој за проверка обезбедува документирана евиденција за квалитет наместо да се потпира исклучиво на периодично рачно земање примероци.
Патеки за компатибилност низводно
- XSL-1500TW апликатор за ракави:преминува формирање на еден ѕид во производство со двојни или брановидни ѕидови.
- Модул за визуелна инспекција:автоматско откривање на отстапувања на димензиите и печатењето.
- Отстранување и броење интерфејси:компатибилен со стандардната опрема за ракување низводно.
- Складирање на рецепти за PLC:поддржува брзо менување помеѓу големини на чинии и спецификации на материјалот.
7. Граници на изведба и оперативни реалности
Објавените бројки за брзината за XSL-2000S укажуваат на опсег на брзина на машината од 60–90 парчиња во минута, со маркетиншки материјал кој упатува до 120 контејнери во минута под одредени услови[референца:6][референца:7]. Разликата е важна за планирање на производството. Поголемата бројка може да одразува оптимизиран материјал, идеални услови за формирање или специфична конфигурација, додека опсегот од 60–90 парчиња/мин претставува практичен опсег на работа. Инженерите кои ја оценуваат платформата треба да го третираат опсегот од помал до среден како реална основа за планирање и да ја потврдат вистинската пропусност со нивната специфична залиха на хартија, геометријата на чинијата и типот на облогата.
Квадратната конфигурација XSL-2000F носи посебен опсег на брзина од 50–70 парчиња/мин. Квадратното оформување воведува дополнителни геометриски ограничувања во споредба со тркалезното обликување, бидејќи аголните радиуси и рамните странични ѕидови бараат различен проток на материјалот и контрола на шевовите. Потешката нето-тежина на машината - 3.400 кг за варијантата F наспроти 680 кг за варијантата S - ја одразува посуштинската структура за формирање потребна за квадратна геометрија на чинијата. Овие разлики не се недостатоци; тие се инженерски компромиси кои производствените тимови треба да ги мапираат со нивната вистинска мешавина на производи пред да се посветат на конфигурација.
Список за проверка на оперативната евалуација
- Потврда на материјалот:потврдете дека избраниот залиха и облога хартија спаѓаат во опсегот 260–400 GSM и прозорецот за единечна/двојна компатибилност PE или PLA.
- Промена на алат:Планот за менување на мувла и алат за формирање при префрлување помеѓу големини на чинии или помеѓу кружни и квадратни модели.
- Стабилност на снабдување со воздух:одржувајте 0,6-0,8 MPa компримиран воздух за да го поддржите конзистентно формирање и исфрлање.
- Енергетска инфраструктура:проверете го трифазното напојување од 380 V 50 Hz и номиналната моќност од 30 kW.
- Синхронизација надолу:потврдете дека модулите за апликација и инспекција на ракавите се темпирани на вистинската излезна стапка наместо на теоретскиот максимум.
8. Често поставувани прашања
Која е примарната разлика помеѓу XSL-2000S и XSL-2000F?
Може ли машината да работи хартија обложена со PLA без да го менува хардверот?
Како машината поддржува производство на чинии со двоен ѕид?
Кои барања за одржување треба да ги предвидат операторите?
Дали е достапна визуелна инспекција за контрола на квалитетот на печатениот сад?
Заклучок: Платформа изградена околу реалноста на производството на фибер боул
Преминот од пластична кон амбалажа за храна со влакна не е едноставна размена на материјали. Потребно е формирање на платформи кои можат да се справат со хартија обложена со бариера, да одржуваат димензионална дисциплина на долги патеки и да се интегрираат со надолна линија и инспекција без да создаваат нови тесни грла. НаXSL-2000S/XSL-2000F Машина за чинии за салати / квадратна машина за сад за хартијаодговара на овие реалности преку архитектура со двоен модел што ја дели контролната логика, хигиенското одвојување и компатибилноста на материјалите во формати на тркалезни и квадратни чинии. За производствени опкружувања каде што флексибилноста низ геометријата на чинијата е исто толку важна како и сировата брзина, платформата обезбедува структурно кохерентна почетна точка наместо филџан за една намена приспособена за различна работа.
Производителите што ја оценуваат оваа платформа треба да започнат со јасна мапа на нивниот производ, спецификациите на материјалите и опремата низводно. Рецептите за PLC на машината, модуларните чаури и опциите за инспекција, како и одвојувањето на зоната на производот од зоната на пренос, поддржуваат етапна патека на усвојување. Како што чиниите за салати базирани на влакна продолжуваат да ја заменуваат пластиката во каналите за услуги за храна и малопродажба, вредноста на системот за формирање што може да се развива со промени во форматот и напредокот на облогата ќе остане централен во производната стратегија.
За инженерските тимови кои сакаат да ја усогласат способноста за формирање со целите за одржливост и спецификациите за услуги за храна со голем обем, следниот чекор е директен технички разговор.Златен пехародржува ресурси за апликативно инженерство за поддршка на испитувања на материјали, конфигурација на алатки и планирање на интеграција и за варијантите XSL-2000S и XSL-2000F. Без разлика дали се бара пропусност на тркалезна чинија, квадратна волуметриска ефикасност на садот или комбинирана линија со чаури и визуелна инспекција, архитектурата на платформата е дизајнирана да се конфигурира наместо да се обновува.
Контактирајте неда разговарате за вашите барања за формирање сад и да побарате приспособен преглед на конфигурацијата.
Контактирајте со нас


